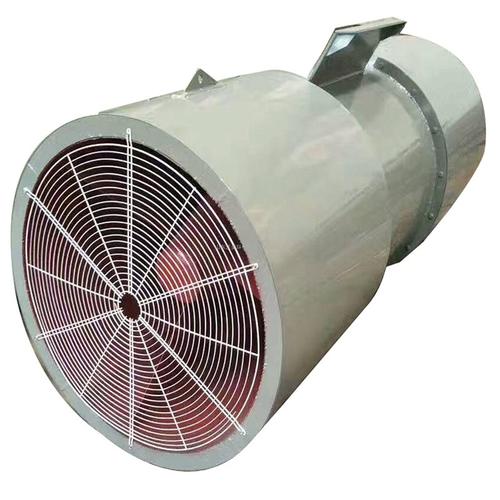
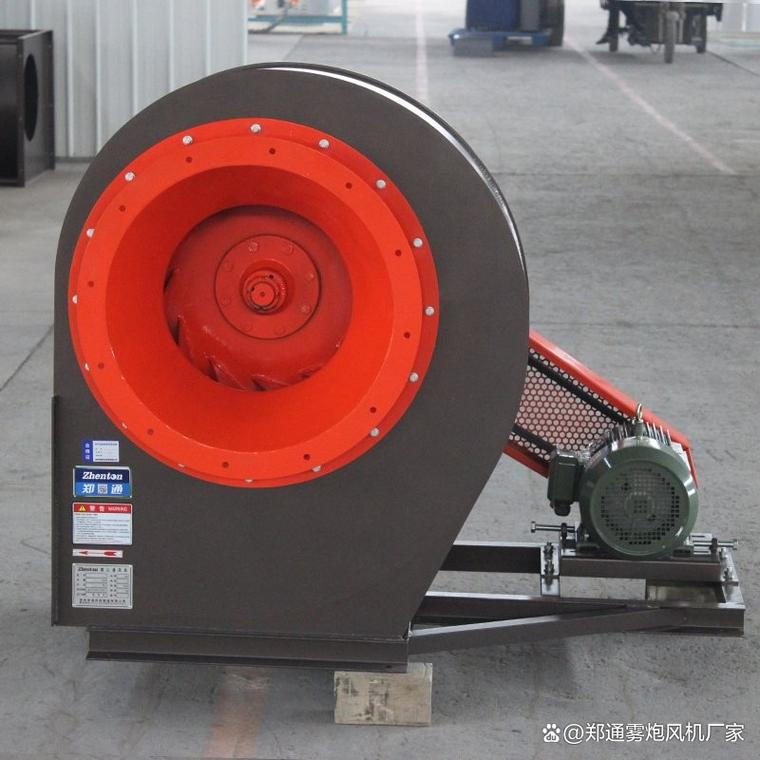
匠心铸就安全屏障 河北保定HTF消防排烟风机制造工艺探秘
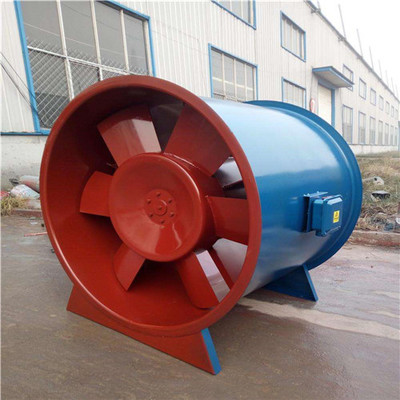
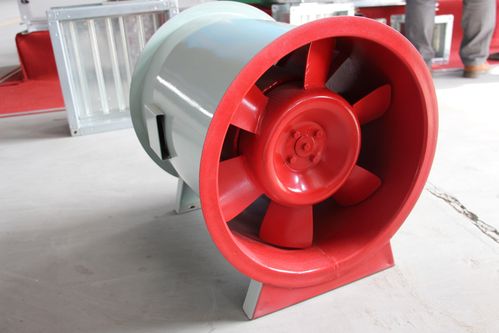
在建筑消防系统中,消防排烟风机是危机时刻的"生命之翼",负责迅速排出火灾产生的高温有毒烟气,为人员疏散和救援争取宝贵时间。作为国内知名的消防通风设备产业聚集地,河北保定孕育了众多优秀的HTF(High-Temperature Fire)系列消防排烟风机制造企业。本文将深入解析河北保定地区HTF消防排烟风机的核心制造工艺,揭示其如何在严苛环境下保障可靠运行。
一、设计先行:模拟与选材的精准把控
河北保定的风机制造商深知,HTF消防排烟风机不同于普通通风设备,必须在280℃高温下连续运行30分钟以上(GB 19841-2005标准),因此设计阶段尤为关键。
- 三维建模与CFD流场模拟:采用SolidWorks、ANSYS等软件对叶轮、蜗壳进行气动优化,确保在高温低密度烟气环境下仍能保持高效率和低噪声。
- 特种钢材选型:关键部件如主轴、叶轮采用耐热不锈钢(如304、316L)或低合金耐热钢(如15CrMo),电机则选用耐高温F级或H级绝缘等级,并配备双速电机以实现平时低速排风、火灾时高速排烟。
- 结构热补偿设计:针对高温下的热膨胀,轴承座与蜗壳之间采用浮动支撑或膨胀节结构,防止因热应力导致卡死或变形。
二、核心部件加工:从下料到成型的精密控制
保定制造工艺在核心部件的加工上,融合了传统钣金技艺与现代数控技术。
- 叶轮制造
- 模具冲压与焊接:对于后向或前向多翼叶轮,采用高精度模具冲压叶片,再通过工装夹具定位进行自动氩弧焊或激光焊接。每条焊缝都需经渗透探伤(PT)检查,确保无裂纹、气孔。
- 动平衡校正:叶轮组装后必须进行高达G2.5级(ISO 1940标准)的动平衡测试。在保定,不少厂家使用全自动平衡机,在叶轮端面去重或配重,将振动烈度控制在4.6mm/s以下。
- 主轴与轴承座
- 调质与精车:主轴经调质处理后,由数控车床进行粗车、精车,保证同轴度≤0.02mm。轴伸端常镀硬铬以增强耐磨性。
- 轴承冷却结构:高端HTF风机轴承座内设水冷套或散热翅片,河北保定的工艺通常将冷却水接口标准化,便于现场接管。
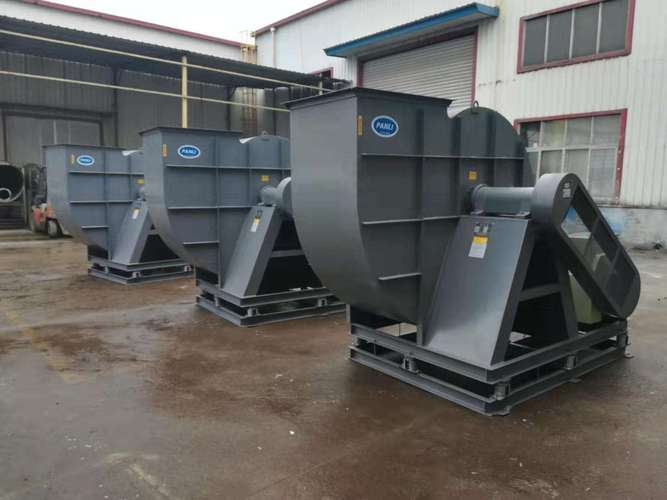
- 蜗壳与法兰
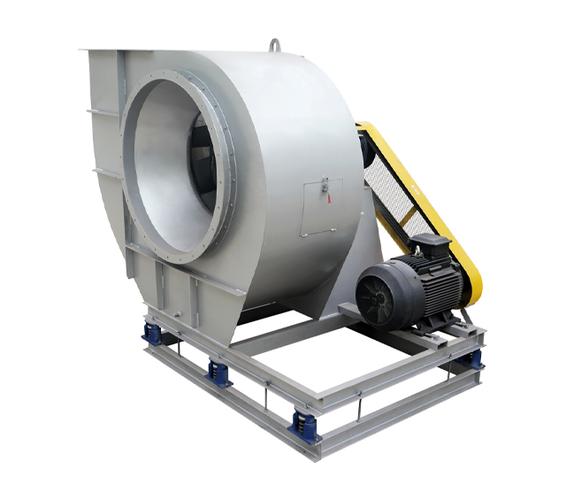
- 数控等离子下料:厚钢板(通常4-8mm)经数控切割后,用卷板机成型,再组对焊接。焊缝采用连续满焊,并进行煤油渗漏试验,保证高温下不漏气。
- 法兰平面度:与风管连接的法兰面平面度误差控制在1mm内,确保现场安装密封良好。
三、总装与调试:细节铸就可靠性
- 电机与叶轮的直联或皮带传动:高温排烟风机多采用直联传动(A式或D式),避免皮带在高温下老化。联轴器需保证径向偏差≤0.05mm。
- 高温电缆与接线盒:电机引出线采用耐高温硅橡胶电缆,接线盒置于蜗壳外侧并加隔热板。
- 模拟高温测试:部分保定厂家建有高温试验台,对成品进行280℃/30min热态运行抽检,记录电流、振动、轴承温升等数据。
四、质量控制与标准遵循
河北保定的HTF风机制造普遍执行以下体系:
- 认证对标:产品需通过国家固定灭火系统和耐火构件质量监督检验中心(天津)的型式检验,取得CCCF认证。
- 过程检验:从原材料入库(材质单核对)、焊接、动平衡到总装,每道工序均有检验记录。关键焊缝进行100%外观检查+20% PT探伤。
- 出厂测试:每台风机进行空载运转试验,测量风量、全压、功率,偏差不超过±5%。同时验证双速电机切换功能。
五、保定产业集群的优势
依托保定及周边地区成熟的钢铁、电机配套产业链,加之多年的技术积淀,保定HTF消防排烟风机形成了"高性价比、快速交付、定制灵活"的特点。尤其在叶轮模具开发与高温电机匹配上,当地企业积累了大量know-how。
##
河北保定制造的HTF消防排烟风机,不仅是钢铁与电机的组合,更是严谨工艺与安全责任的结晶。从设计模拟到精密加工,再到严苛测试,每一道工序都旨在回答同一个问题:当浓烟烈火来袭时,它能否为生命争分夺秒?保定制造以扎实的工艺给出了肯定的答案。
如若转载,请注明出处:http://www.bjhaijuyuan.com/product/42.html
更新时间:2026-10-05 12:09:41